木制品砂纸目数怎么选:从白坯打磨到涂层抛光的工序指南
木制品砂纸的选择,先看打磨对象和下一道工序,再看目数。裸木通常在约120–220粒度范围内完成涂装前准备;涂层间轻磨与最终漆膜抛光属于不同工序,不能套用同一套目数。
以下为一般工艺起点,并非所有木材、设备和涂料的通用参数。终磨粒度、干燥时间和重涂条件以所用产品技术资料及同材试样为准。
1. 先看粒度标识与磨料,再选砂纸
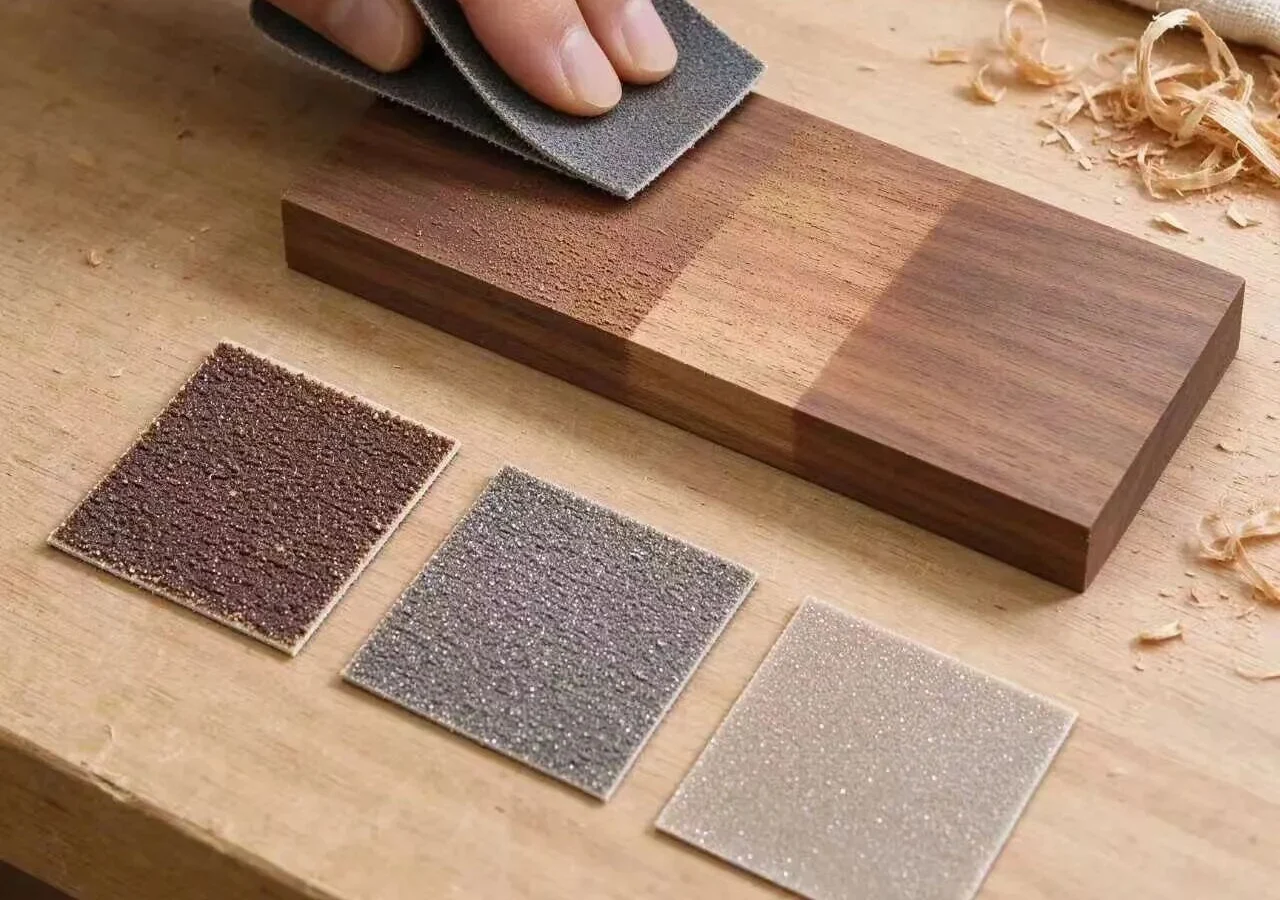
在同一粒度体系内,数字越大通常表示磨粒越细。P前缀表示FEPA涂附磨具粒度;无P编号、其他标准与微米标识不能只按数字直接等同,尤其在细粒度区间。采购和工艺记录应保留包装上的完整标识。 [5]
“铁砂纸、木砂纸、水砂纸”是常见商品称呼,不能完整说明适用性。应核对磨料、背基、植砂形式、防堵涂层和适用工况。氧化铝磨料常用于木材;是否耐水应查看产品说明。耐水砂纸不代表必须湿磨,也不代表裸木适合带水打磨。 [6]
操作要点:平面用平整砂块或适配砂磨机;曲面选合适的柔性背基。不要用砂纸颜色判断粒度。
2. 白坯与木皮:从够用的粗度开始,逐级消除砂痕
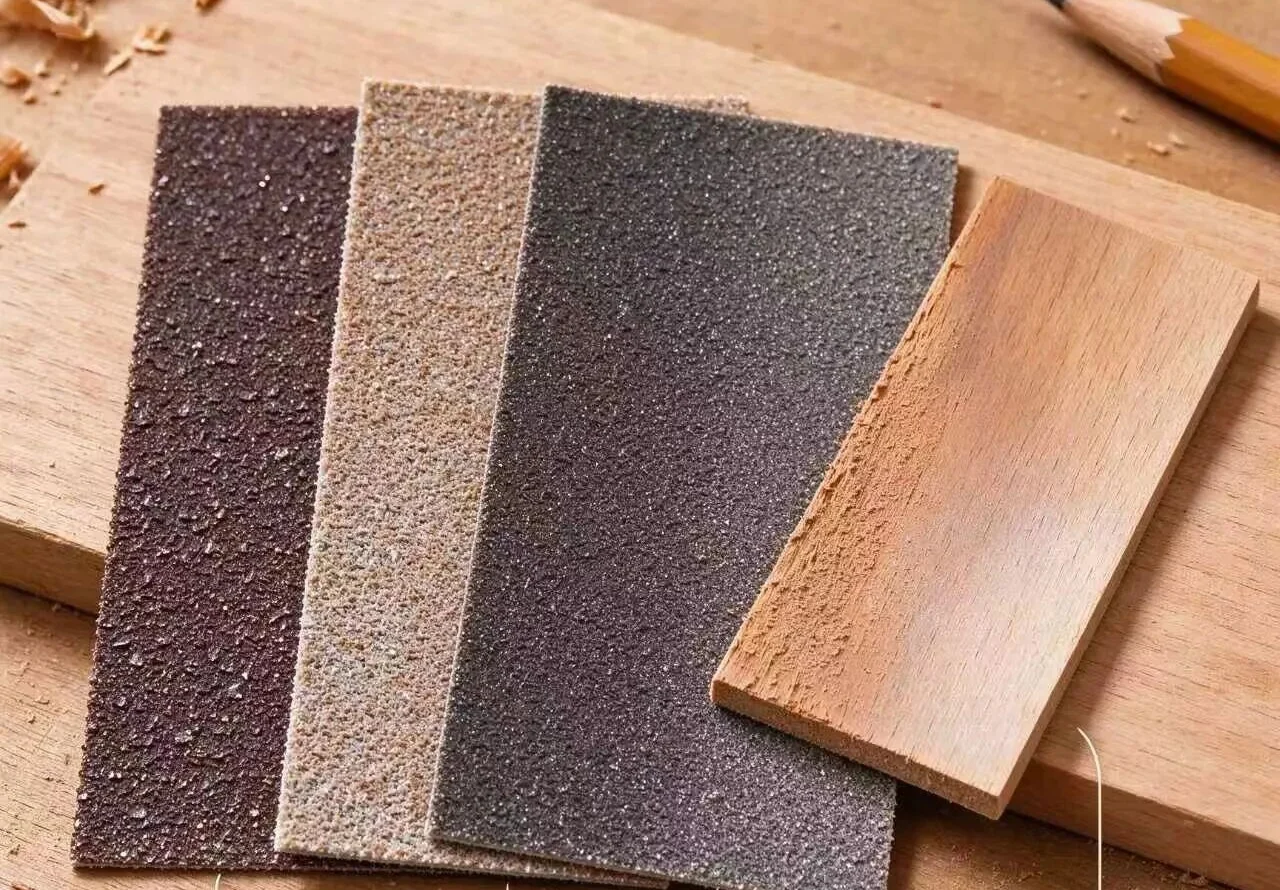
有明显加工痕的实木可试用80粒度起磨,再经120、150、180逐级细化;表面较好的白坯可直接从120或150开始。是否继续到220取决于涂装体系。每一级都要去掉上一级留下的砂痕,再换下一档,不能把80直接跳到360当成标准工艺。[1][2]
木皮贴面打磨的限制是剩余面皮厚度。已定厚、表面良好的贴面可从较细粒度轻磨试起;不能统一指定80粗磨,更不能通过持续打磨去追平基材凹陷。边缘、拼缝和凸起处尤其容易磨穿。
操作要点:先在同批余料试磨并完成试涂。砂块保持贴平、轻压均匀移动,最后顺纹整理;换号前吸尘,并用侧光检查深划痕、旋涡纹和残胶。
3. 涂装前、层间与抛光:分别设定终点
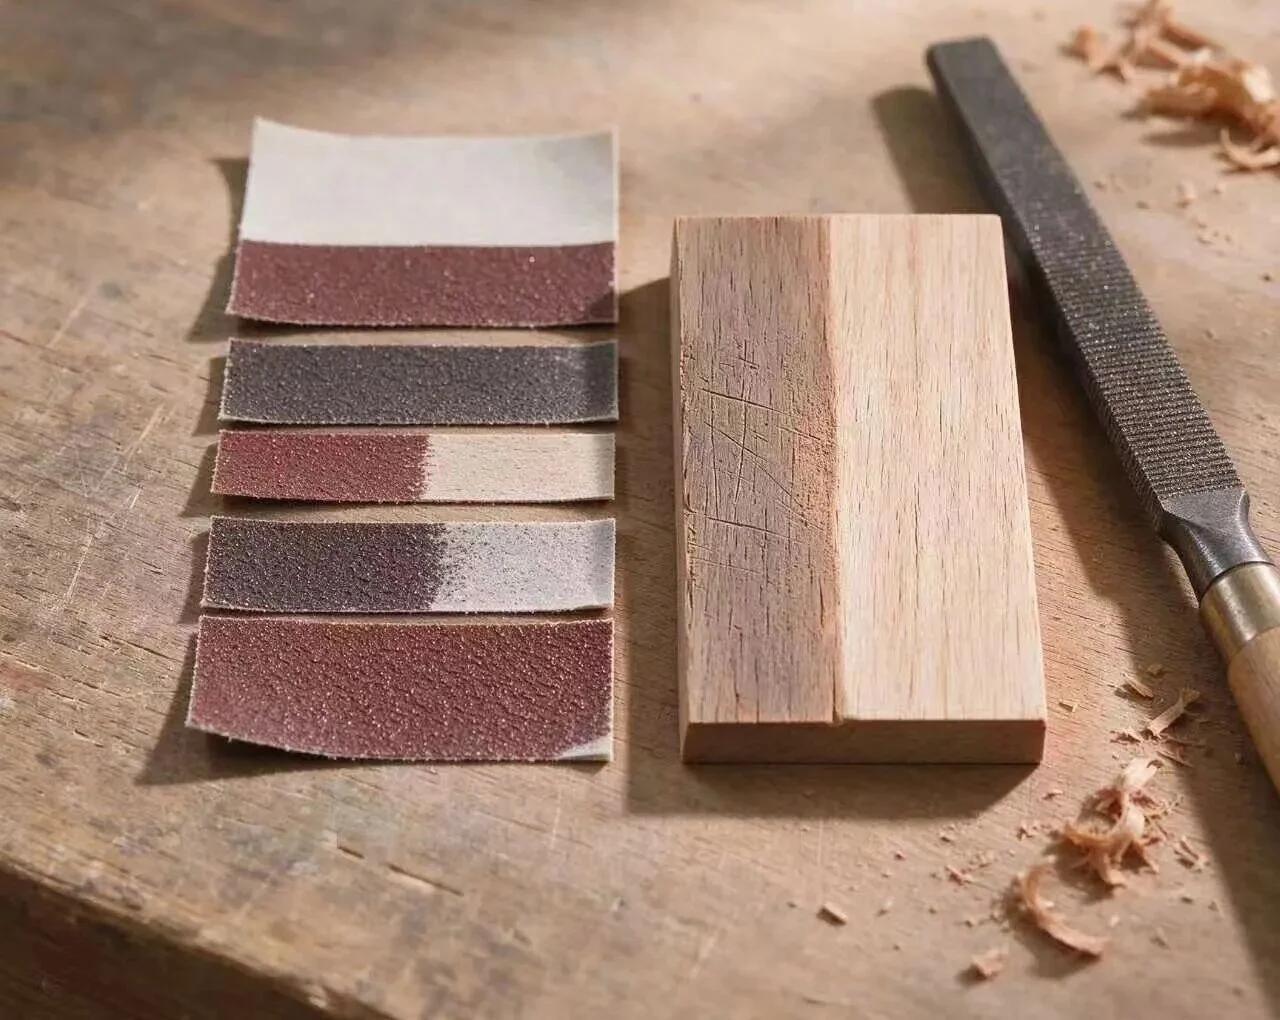
涂装前不是越细越好。过度细磨可能改变吸收和着色效果。General Finishes的不同染色方案对硬木有150或180等具体终磨要求;Rubio Oil Plus 2C建议终磨到120、最高150。它们是各自产品的要求,不应推成所有木蜡油的统一规则。[3][4]
层间打磨应等涂层达到厂家规定的可打磨状态,目的是去除尘粒、轻微起毛并按要求建立重涂表面。某些体系使用220–320或更细粒度,须遵照对应说明。1000–1500及更细的磨料可出现在适合研磨的充分固化漆膜整平流程中,但不会自动得到镜面,通常还需后续更细研磨和抛光;也不是所有涂层都适合。[3] [7]
操作要点:不要把抛光作为最后喷漆前的必经步骤。重涂前按附着要求准备表面;最终抛光则在最后一道涂层充分固化且体系允许后进行。
木制品打磨目数速查表
下列为选择起点。表内数字是常见粒度编号范围,采购时确认具体标准;不同编号体系不能据此精确换算。
| 明显加工痕的实木白坯 | 可从80试起,再120 → 150 → 180;必要时按涂料要求到220 |
|---|---|
| 表面较好的实木 | 可从120或150开始,去除可见砂痕后再细化 |
| 裸木涂装前终磨 | 常见150–220;特定油类可能要求120–150,按产品说明 |
| 薄木皮贴面 | 从供应商确认的细磨工艺和余料试样确定;重点防磨穿 |
| 涂层之间轻磨 | 常见220–320或更细;按涂层说明,勿磨穿着色层 |
| 最终漆膜整平与抛光 | 适合体系可涉及1000–1500及更细;充分固化后按配套流程完成 |
怎样判断这一遍已经磨好?
- 侧光检查:上一档深砂痕已经消失,表面均匀;单纯摸起来滑不能替代检查。
- 工具检查:砂纸堵塞、磨钝或产生异常划痕时及时更换,不要靠增加压力补偿。
- 清洁检查:每次换号和涂装前清除粉尘;清洁剂必须与涂料兼容。
- 试涂检查:同材余料使用相同打磨顺序和涂料,核对颜色、吸收和最终外观。
- 作业时配合除尘、护眼与适合木粉尘的呼吸防护;未知旧涂层先确认成分和处理方法。
常见问题
120–240都算粗磨吗?
不能这样统一分类。对常见裸木准备,120常用于中间细化,180–220常用于涂装前精磨;粒度的作用必须结合工序判断。
水砂纸能磨木头吗?
耐水砂纸可在产品允许时干磨。裸木通常采用干磨;湿磨可能引起起毛、吸水及贴面边缘问题。涂层湿磨需确认固化、耐水性和边缘保护。
打磨到800以上,木头就更适合上漆吗?
通常没有必要。过度细磨可能影响吸收、颜色和涂装表现。800以上更应结合特定精加工或漆膜处理需求判断。
为什么不能只凭一个目数确定工艺?
同一个目数在裸木与漆膜上的作用不同。应同时记录材料、工序、粒度标准和涂层适用条件,不能只把单个数字作为通用结论。
技术参考与适用范围
- Norton Abrasives — Bare Wood Sanding
- General Finishes — Preparation sanding raw wood
- General Finishes — Preparing wood for stain
- Rubio Monocoat — Oil Plus 2C sanding grit
- Norton — Abrasive grain size and FEPA/CAMI comparison
- Norton — T100 wet and dry abrasive specification
- Canadian Woodworking — Rubbing the finish
技术核对日期:2026-11-03。配图为用户提供的工艺示意,不用于证明具体目数、树种或实测打磨效果。